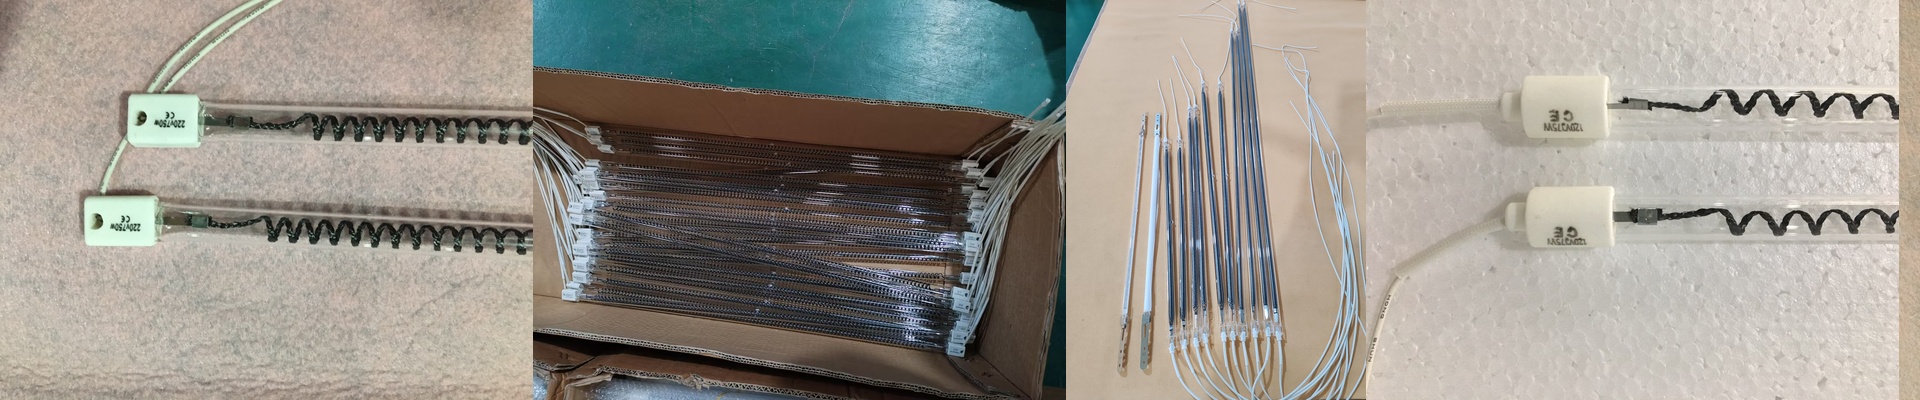
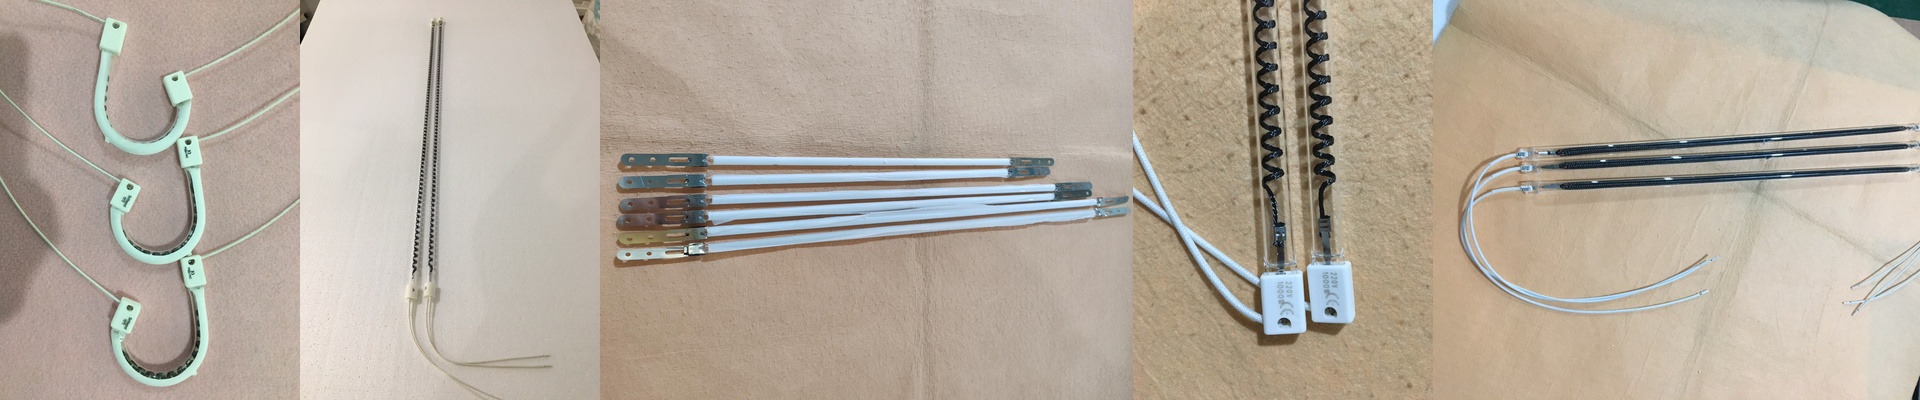
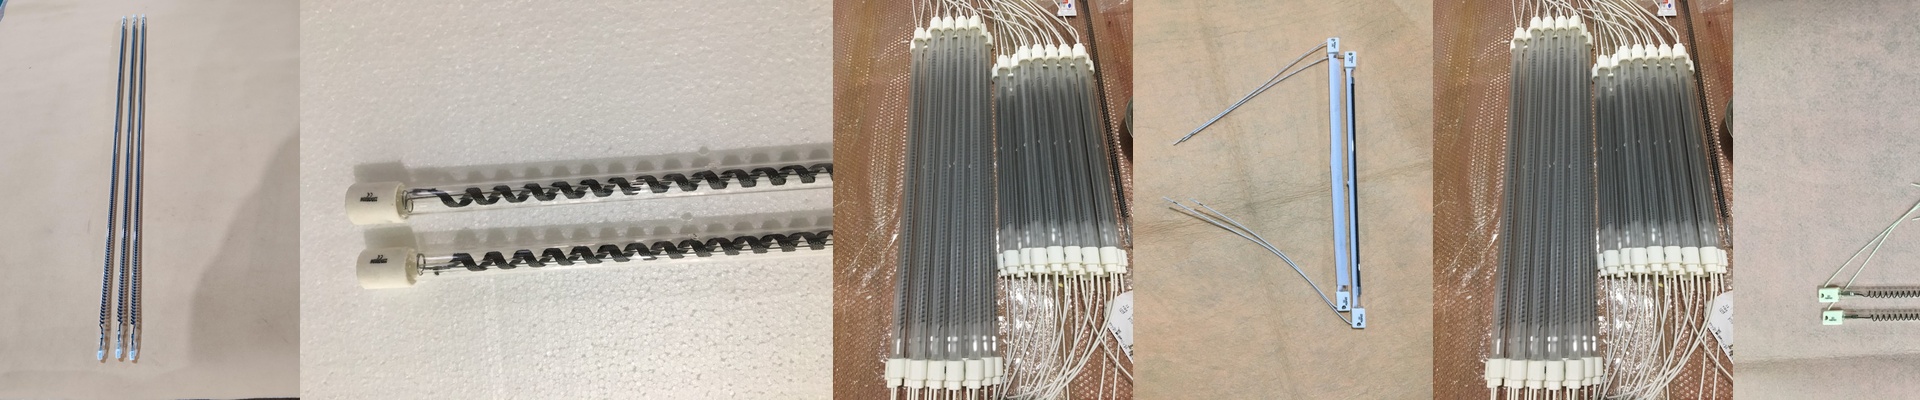
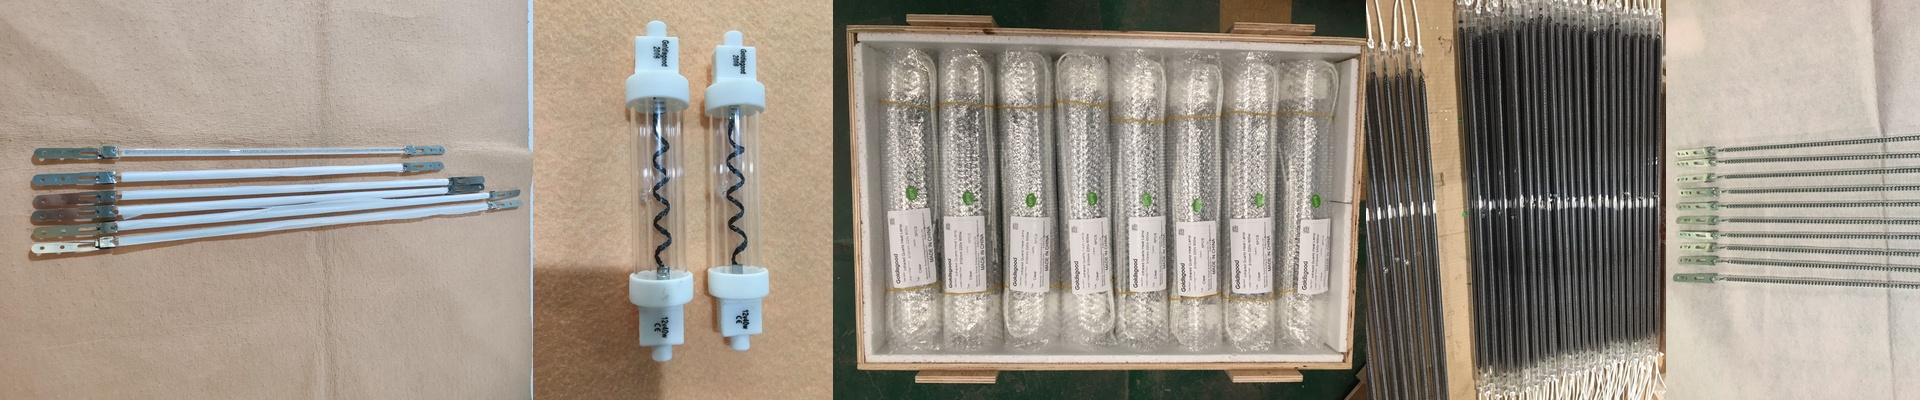
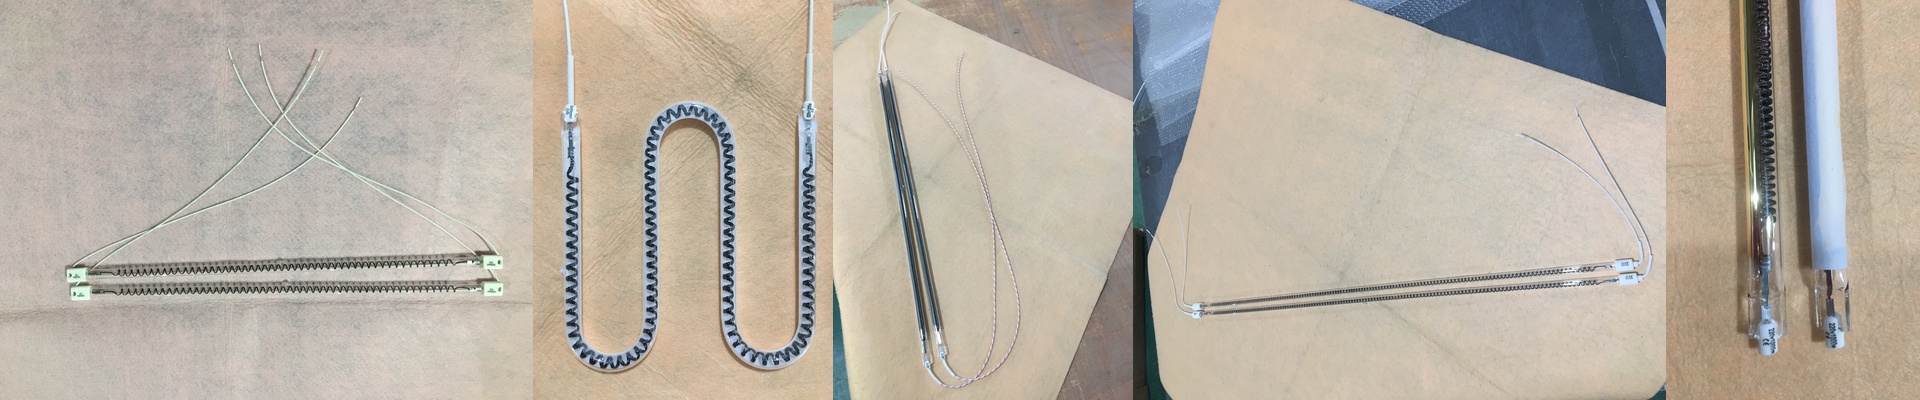
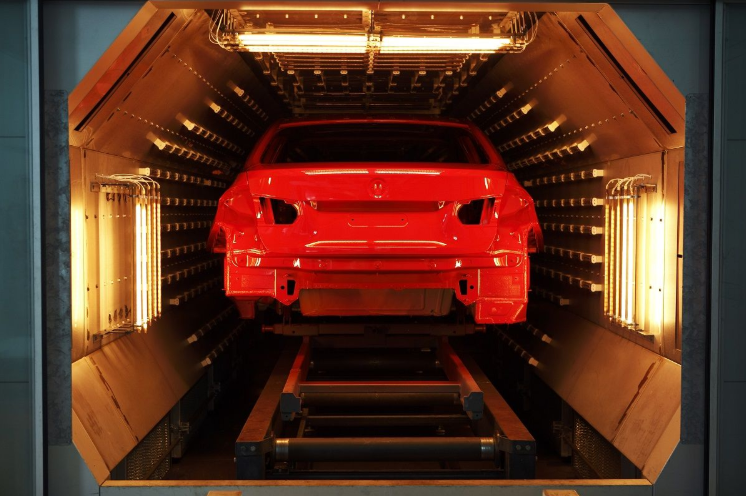
গাড়ির অভ্যন্তরীণ অংশগুলোতে “স্প্রিঙ্গব্যাক” সমস্যা মোকাবিলা করা কি আপনি কখনও মোল্ড থেকে কোনো অংশ বের করার পর দেখেছেন যে সেটা আপনার চোখের সামনেই বিকৃত হয়ে যায়? এটা খুবই হতাশাজনক। এটাই হলো “স্প্রিঙ্গব্যাক”。 এর কারণ হলো উপাদানটি এখনও অভ্যন্তরীণ চাপ ধরে রাখছে—অর্থাৎ, তাপ সঠিক জায়গায় পৌঁছায়নি। এটা সমাধান করার জন্য শুধুমাত্র তাপের মাত্রা বাড়ালেই হবে না। এতে অংশটির কিনারাগুলো গলে যাবে। তাই তাপ কোথায় যাবে সে বিষয়ে সঠিক সিদ্ধান্ত নেওয়া দরকার। জোনড হিটিং কেন কার্যকর? ভাবুন তো: আপনার অংশটি কোনো সমতল কাগজ নয়। এর মোটা অংশ ও পাতলা কিনারাগুলো রয়েছে। যদি আপনি সমগ্র অংশটিকে একটি বড় তাপ উৎস দিয়ে গরম করেন, তাহলে পাতলা অংশগুলো গলে যাবে; কিন্তু মোটা অংশটি এখনও ঠান্ডা থাকবে। এখানেই “জোনড হিটিং”-এর ভূমিকা আসে। “একই ধরনের তাপ সব জায়গায়” দেওয়ার পরিবর্তে, আমরা নির্দিষ্ট অঞ্চলগুলোতে বেশি তাপ দিই। ফলে উপাদানটি সমানভাবে শিথিল হয়; অভ্যন্তরীণ চাপও দূর হয়। ফলাফল? অংশটি মোল্ড থেকে বের হওয়ার পরও ঠিক সেই অবস্থাতেই থাকে। প্রযুক্তিগত দিকগুলো ঠিক রাখা এর জন্য আমরা উচ্চ-তীব্রতার, স্বল্প-তরঙ্গদৈর্ঘ্যের IR হিটার ব্যবহার করি। কেন? কারণ স্বল্প-তরঙ্গদৈর্ঘ্যের তাপ শুধুমাত্র পৃষ্ঠেই থাকে না; বরং প্লাস্টিকের ভিতর পর্যন্ত প্রবেশ করে। এতে অংশটির সমগ্র অংশই গরম হয়, যা স্থিতিশীলতার জন্য অপরিহার্য। কিন্তু এর জন্য শক্তি ও সময়ের মধ্যে ভারসাম্য বজায় রাখতে হয়। নিশ্চয়ই, আপনি উচ্চ ওয়াটেজ ব্যবহার করে সময় কমাতে পারেন… কিন্তু এতে রিফ্লেক্টরগুলোতে অতিরিক্ত চাপ পড়ে। আর এক্ষেত্রে কুলিং সিস্টেমটিও অবশ্যই উচ্চমানের হতে হবে। অংশটিকে দ্রুত ঠান্ডা করতে হবে, যাতে এর আকার ঠিক থাকে। CAD অনুযায়ী কাজ করা শেষ পর্যন্ত, আমরা চাই অংশটি ঠিক ড্রয়িংয়ের মতোই দেখাক। তাপকে অংশটির আসল ভরের সাথে সামঞ্জস্য করার মাধ্যমে, আমরা অসমান তাপমাত্রার ঝুঁকি দূর করি। এটাই উপাদানটি সঠিকভাবে পরিচালনার সবচেয়ে ভালো উপায়। যখন তাপমাত্রা অংশটির আকৃতির সাথে মিলে যায়, তখন অংশটি ঠিক সেই অবস্থাতেই থাকে।