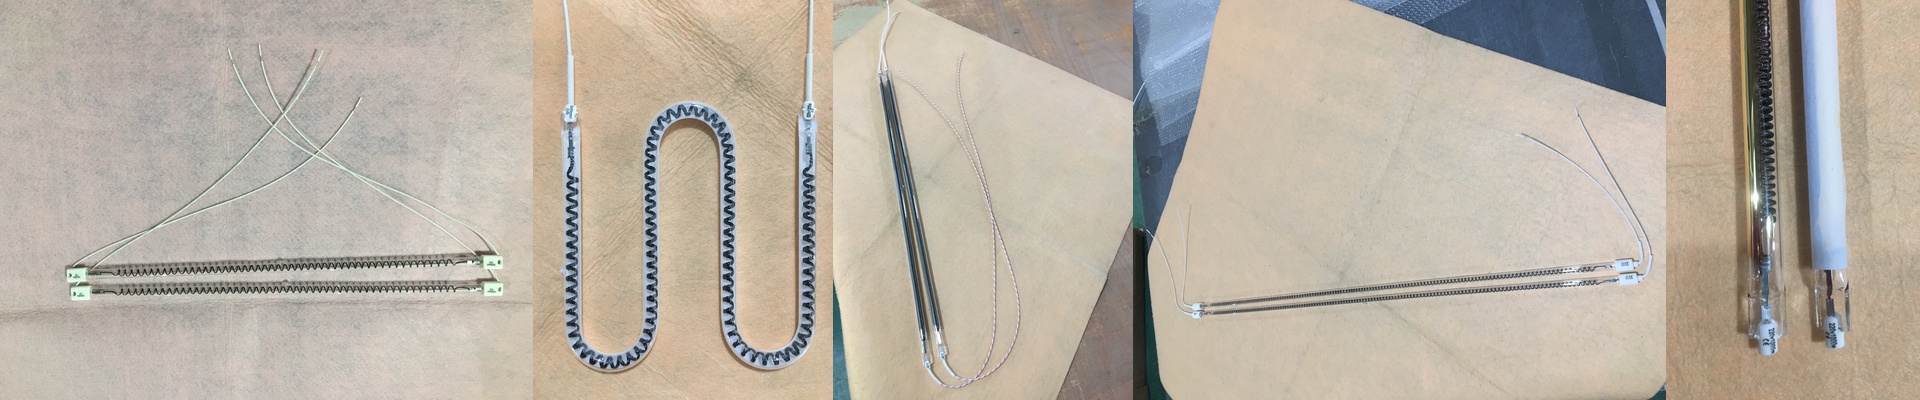
Verhindern Sie, dass die Bremsbeläge verformen Ist es schon vorgekommen, dass Sie eine Ladung Bremsbeläge aus dem Ofen nehmen – nur um festzustellen, dass sie bereits verformt sind? Das ist frustrierend. Sie haben die Arbeit gemacht, doch das Material hat sofort wieder seine ursprüngliche Form angenommen, sobald es in die Luft kam. In der Regel passiert das aufgrund von ungleichmäßiger Wärmeverteilung. Wenn ein Teil des Belags verbrannt wird, während die Mitte noch kalt bleibt, entsteht innere Spannung. Sobald dieser Bereich den Ofen verlässt, muss diese Spannung irgendwohin abfließen – dadurch verbiegt sich der Belag. Wir haben eine bessere Lösung gefunden. Anstatt die gesamte Kammer mit heißer Luft zu beheizen, verwenden wir eine zonale Infrarot-Heizung. Warum „eine Temperatur“ nicht funktioniert Die meisten Standardöfen behandeln die gesamte Kammer wie einen einzigen Ofen. Doch Bremsbeläge sind keine flachen Papierblätter – sie haben komplexe Formen. Indem man die Infrarotstrahler in separate Zonen aufteilt, kann man gezielt bestimmte Bereiche erhiten. So kann man die Hitze im Kern erhöhen, während die Ränder etwas kühler bleiben. Dadurch kann man den thermischen Gradienten kontrollieren – und damit die innere Spannung vermindernd, bevor das Harz alles festsetzt. Tief ins Material vordringen Heiße Luft ist langsam – sie erreicht nur die Oberfläche. Kurzwelliges Infrarot hingegen dringt tief in das Material ein und trifft direkt auf die Moleküle. Das geht sehr schnell. Das ist wichtig, denn wenn die Oberfläche zu schnell trocknet, bleibt der Kern feucht. Später dehnt sich dieser Kern aus und zerstört die erforderlichen Maße. Die zonale Infrarot-Heizung verhindert das. So bleibt der Belag innerhalb der erforderlichen Maße. Die Nachteile Es handelt sich dabei jedoch nicht um eine magische Lösung. Hochdichte Infrarotstrahler erzeugen eine enorme Menge an Wärme. Wenn die Förderbahn zu langsam arbeitet, verbrennt die Oberfläche. Man muss die Geschwindigkeit perfekt einstellen. Außerdem benötigt man einen schnellen PID-Regler sowie zuverlässige Thermoelemente, damit die verschiedenen Zonen nicht von ihrer Position abweichen. Noch ein Tipp: Fügen Sie unmittelbar nach der letzten Trockenungsphase eine Kühlphase hinzu. Dadurch werden die Maße stabilisiert und die Teile verformen sich beim Abkühlen nicht. Das ist die beste Möglichkeit, sicherzustellen, dass am Ende genau das Ergebnis entsteht, das man sich vorgestellt hat.