Evite que las pastillas de freno se deformen
¿Alguna vez ha sacado un lote de pastillas de freno del horno para descubrir que se habían deformado? Es frustrante. Usted hizo todo el trabajo, pero el material decidió “recuperar su forma original” en cuanto salió al aire. Por lo general, esto ocurre debido a una distribución desigual del calor. Cuando una parte de la pastilla se quema mientras el centro sigue frío, se genera tensión interna. Una vez que esa parte sale del horno, esa tensión debe ir a alguna parte… y eso hace que la pieza se doble. Hemos encontrado una manera mejor de manejar esto. En lugar de usar aire caliente en toda la cámara, utilizamos control por infrarrojos en zonas específicas.
Por qué “una sola temperatura” no funciona
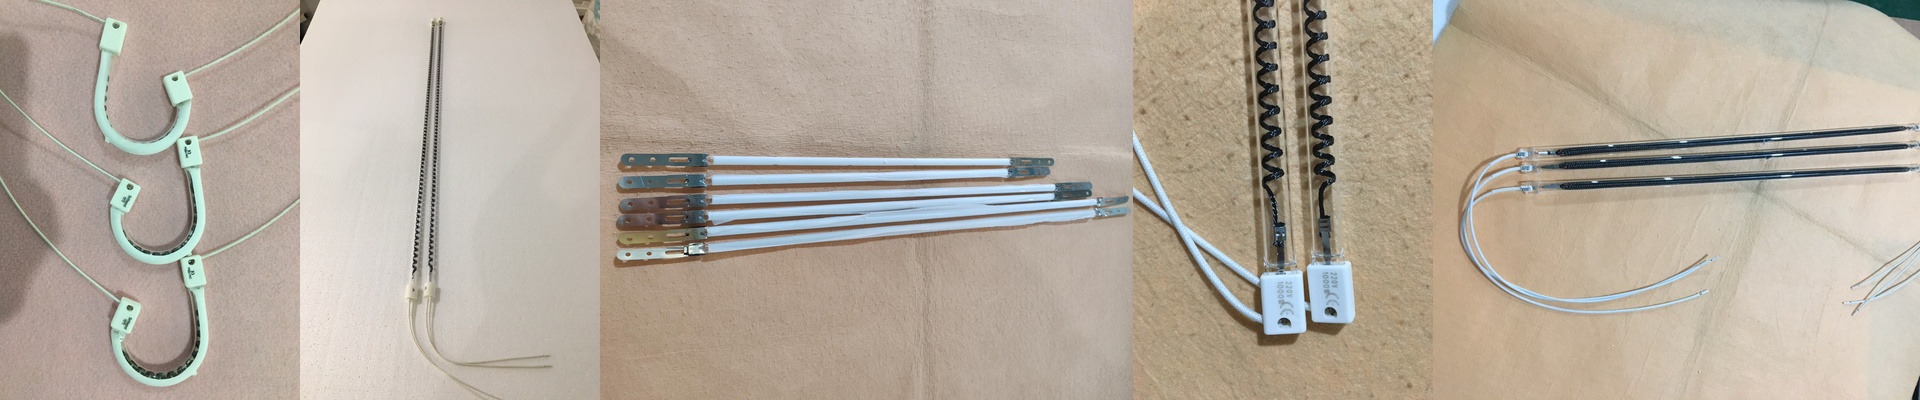
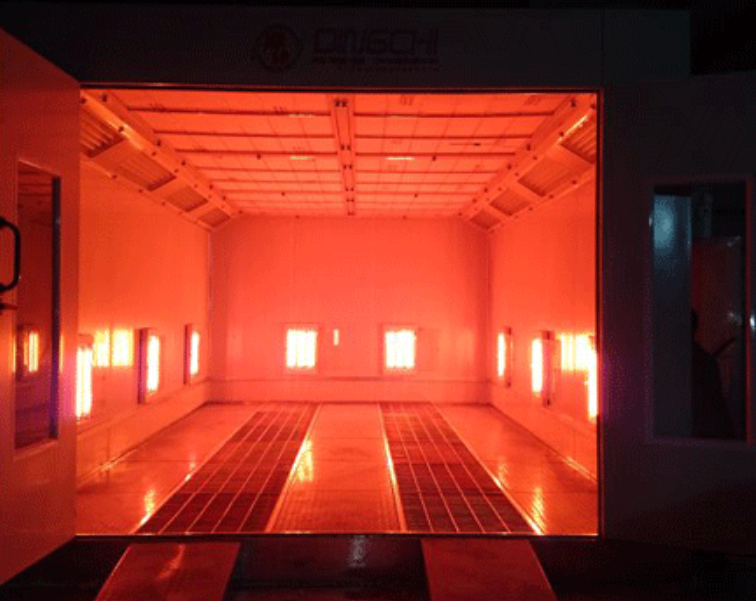
La mayoría de los hornos convencionales tratan toda la cámara como si fuera un gran tostador. Pero las pastillas de freno no son hojas planas de papel; tienen formas complejas. Lo importante es dividir los emisores de infrarrojos en zonas independientes. De esta manera, se puede calentar específicamente ciertas áreas, manteniendo otras áreas más frías. Esto permite controlar el gradiente térmico, evitando así que la tensión interna afecte la calidad de la pieza.
Acceso directo al material
El aire caliente actúa lentamente; solo llega hasta la superficie. El infrarrojo de onda corta es diferente: penetra profundamente en el material y afecta directamente a las moléculas. Es rápido. Muy rápido. Y eso es importante, porque si la superficie se seca demasiado rápido, el núcleo queda húmedo. Más tarde, ese núcleo se expandirá y arruinará las dimensiones de la pieza. El control por infrarrojos en zonas evita esto. De esta manera, la pieza mantiene sus dimensiones adecuadas.
Las ventajas y desventajas
Ahora bien, esto no es una solución mágica. Los arrays de infrarrojos de alta densidad generan muchísimo calor. Si la cinta transportadora funciona demasiado lentamente, se quemará la superficie de las pastillas de freno. Es necesario ajustar perfectamente la velocidad. Además, se necesita un sistema PID rápido y termopares precisos para evitar que las zonas de calentamiento se desvíen. Un último consejo: añada una etapa de enfriamiento inmediatamente después de la zona de curado final. Esto ayuda a mantener las dimensiones de la pieza estable durante el enfriamiento. Es la mejor manera de asegurarse de que lo que se planeó sea realmente lo que se obtiene al final.