Zapobieganie wyginięciu padów hamulcowych
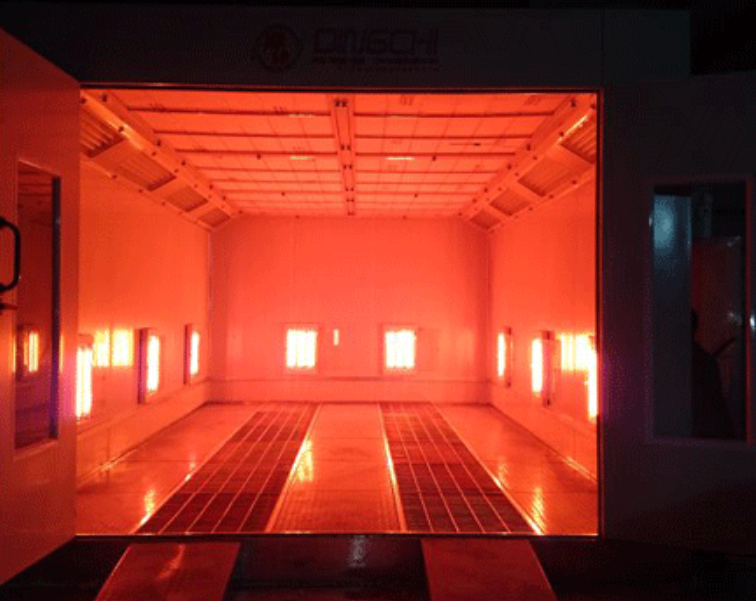
Czy kiedykolwiek wyjmowałeś pady hamulcowe z pieca, tylko po to, by odkryć, że są wygięte? To frustrujące. Włożyłeś mnóstwo wysiłku, ale materiał postanowił „odskoczyć” w momencie, gdy dotarł do powietrza. Zwykle dzieje się tak z powodu nierównomiernego nagrzewania. Gdy jedna część pady jest spalona, a środek nadal chłodny, powstaje wewnętrzne napięcie. Gdy ta część opuszcza piec, to napięcie musi gdzieś iść – więc część się wygina. Znaleźliśmy lepszy sposób na radzenie sobie z tym problemem. Zamiast nagrzewać całą komorę gorącym powietrzem, używamy sterowania podziałem na strefy za pomocą promieniowania podczerwonego.
Dlaczego „jedna temperatura” nie działa
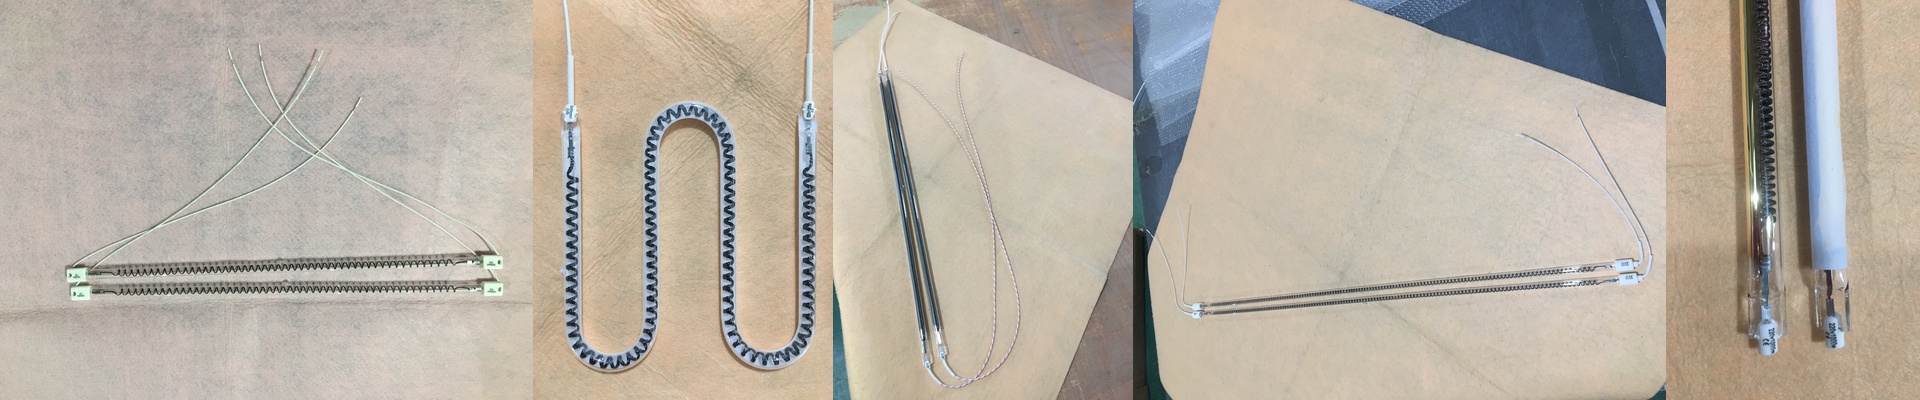
Większość standardowych pieców traktuje całą komorę jak jeden wielki toster. Ale pady hamulcowe nie są płaskimi arkuszami papieru – mają skomplikowane kształty. Rozwiązaniem jest podział emiterów podczerwieni na oddzielne strefy. Dzięki temu można precyzyjnie kontrolować temperaturę w poszczególnych miejscach. Można zwiększyć temperaturę w środkowej części, zachowując przy tym chłodniejsze warunki na brzegach. To pozwala kontrolować gradiencję temperatury, co zapobiega powstawaniu wewnętrznego napięcia, zanim żywica utrwali całość.
Zagłębianie się w materiał
Gorące powietrze działa wolno – dotyka tylko powierzchni i liczy na najlepszy wynik. Promieniowanie podczerwone ma inny efekt – przenika głęboko w materiał i bezpośrednio oddziałuje na molekuły. To szybkie. Bardzo szybkie. I to jest ważne, ponieważ jeśli powierzchnia szybko się wysuszy, środek pozostanie mokry. Później ten środek się rozszerzy, co psuje dokładność wymiarów. Sterowanie podziałem na strefy zapobiega temu. Dzięki temu elementy pozostają w wymaganym rozmiarze.
Kompromisy („pułapki”)
To nie jest „magiczny przycisk”. Emitory o dużej gęstości wytwarzają ogromną ilość ciepła. Jeśli pręt transportujący pracuje zbyt wolno, powierzchnia zostanie spalona. Trzeba dokładnie dostosować prędkość. Konieczny jest również szybki cykl PID oraz dobrze działające termopary, aby strefy nie zmieniały swojej pozycji. Jeszcze jedna rada: dodaj etap chłodzenia tuż po ostatniej fazie utwardzania. To zapewnia stałe wymiary elementów i zapobiega ich przesunięciu się podczas chłodzenia. To najlepszy sposób na upewnienie się, że efekt końcowy jest taki, jak planowano.