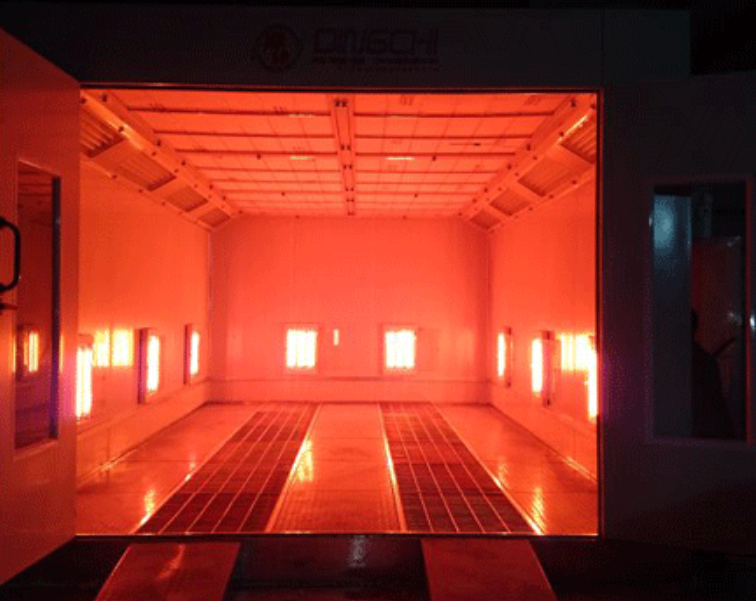
Не дайте тормозным колодкам деформироваться Бывало ли у вас такое: вы достаёте тормозные колодки из печи, а они уже деформированы? Это очень раздражает. Вы потратили время и усилия на их обработку, но материал снова принимает свою первоначальную форму, как только попадает на воздух. Обычно это происходит из-за неравномерного нагрева. Если одна часть колодки перегревается, в то время как центр остаётся холодным, возникает внутреннее напряжение. Как только эта часть выходит из печи, напряжение должно куда-то исчезнуть — поэтому часть колодки деформируется. Мы нашли лучший способ решения этой проблемы. Вместо того чтобы нагревать всю камеру горячим воздухом, мы используем зоновый инфракрасный контроль. Почему «одна температура» не работает Большинство стандартных печей обрабатывают всю камеру как единое целое. Но тормозные колодки — это не простые плоские листы материала; у них сложная форма. Если разделить инфракрасные излучатели на отдельные зоны, можно точно контролировать нагрев в определённых местах. Можно повысить температуру в центре, сохраняя при этом прохладу на краях. Это позволяет контролировать температурный градиент, что предотвращает возникновение внутреннего напряжения до того, как смола зафиксирует все элементы в нужном положении. Глубокий нагрев материала Горячий воздух действует медленно. Он попадает на поверхность и надеется на лучшее. Коротковолновый инфракрасный свет действует иначе — он проникает глубоко в материал и воздействует непосредственно на молекулы. Это происходит очень быстро. Это важно, потому что если поверхность слишком быстро затвердевает, внутренняя часть остаётся влажной. Позже эта часть расширяется, что портит размеры изделия. Зоновый инфракрасный контроль предотвращает это. Таким образом, изделие сохраняет свои параметры. Недостатки Это не волшебное решение. Высокоплотные инфракрасные излучатели выделяют огромное количество тепла. Если конвейер двигается слишком медленно, поверхность может перегреться. Необходимо точно регулировать скорость движения конвейера. Также необходимы быстрые PID-циклы и надёжные термопары, чтобы зоны нагрева не смещались. Ещё один совет: добавьте этап охлаждения сразу после последней фазы отверждения. Это поможет сохранить точные размеры изделия во время охлаждения. Это лучший способ garantировать, что результат будет соответствовать вашим ожиданиям.