اپنے بریک پیڈز کے ٹیڑھا ہونے سے بچیں
کیا آپ نے کبھی بریک پیڈز کو بھٹی سے نکالا، لیکن پتا چلا کہ وہ ٹیڑھے ہو گئے ہیں؟ یہ بہت پریشان کن بات ہے۔ آپ نے تو کام کیا، لیکن مواد فضا میں آتے ہی دوبارہ سیدھا ہونے لگتا ہے۔ عموماً یہ صورتحال غیر یکساں حرارت کی وجہ سے پیش آتی ہے۔ جب پیڈ کا ایک حصہ جل جاتا ہے، جبکہ درمیانی حصہ ابھی بھی ٹھنڈا رہتا ہے، تو اندرونی دباؤ پیدا ہو جاتا ہے۔ جب وہ حصہ بھٹی سے باہر آتا ہے، تو یہ دباؤ کہیں اور جانا پڑتا ہے… اور اسی وجہ سے حصہ ٹیڑھا ہو جاتا ہے۔ ہمیں اس مسئلے کو حل کرنے کا ایک بہتر طریقہ مل گیا ہے۔ پورے چیمبر کو گرم ہوا سے گرم کرنے کے بجائے، ہم زونل انفراریڈ کنٹرول کا استعمال کرتے ہیں۔
“ایک ہی درجہ حرارت” کیوں کام نہیں کرتا؟
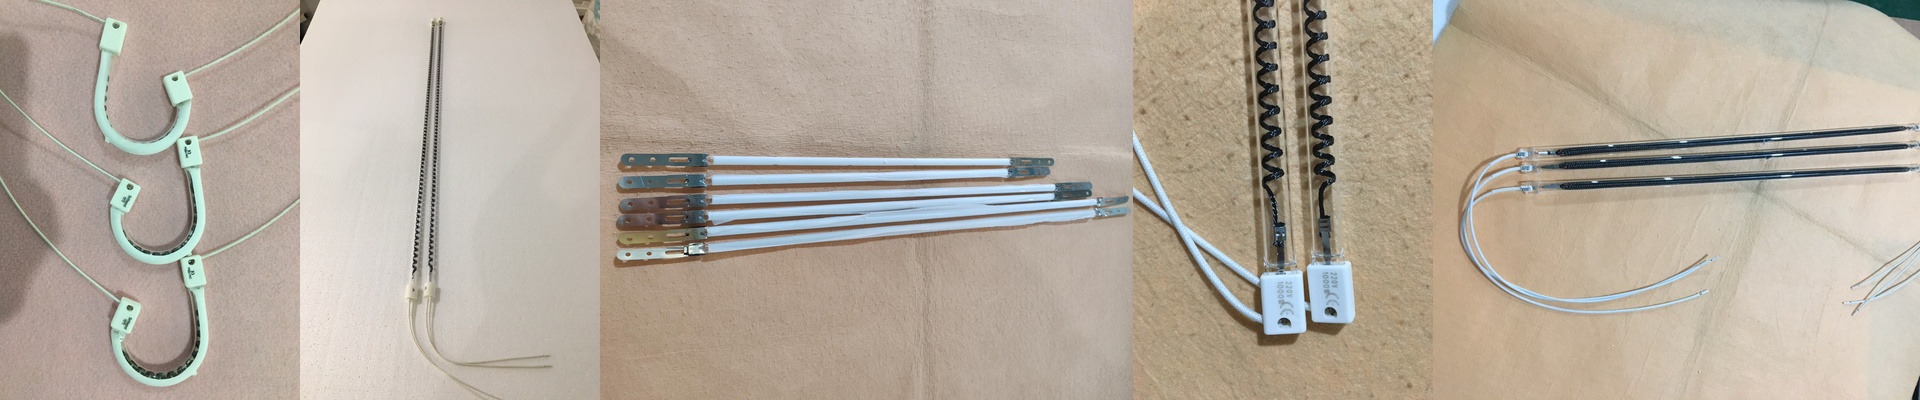
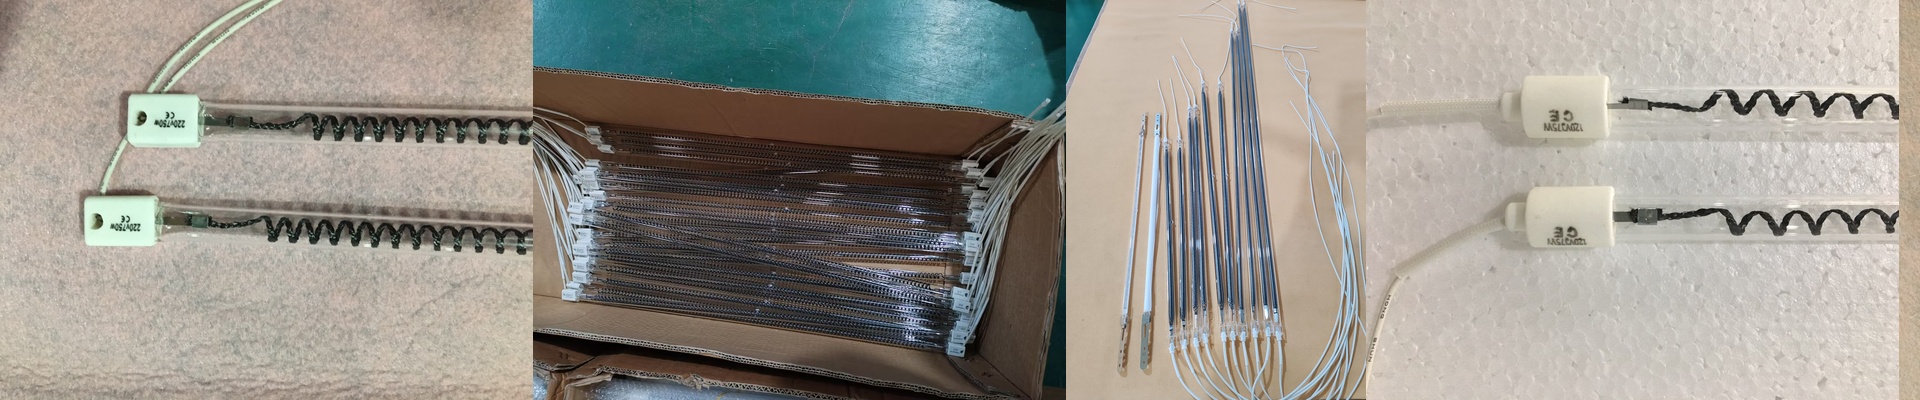
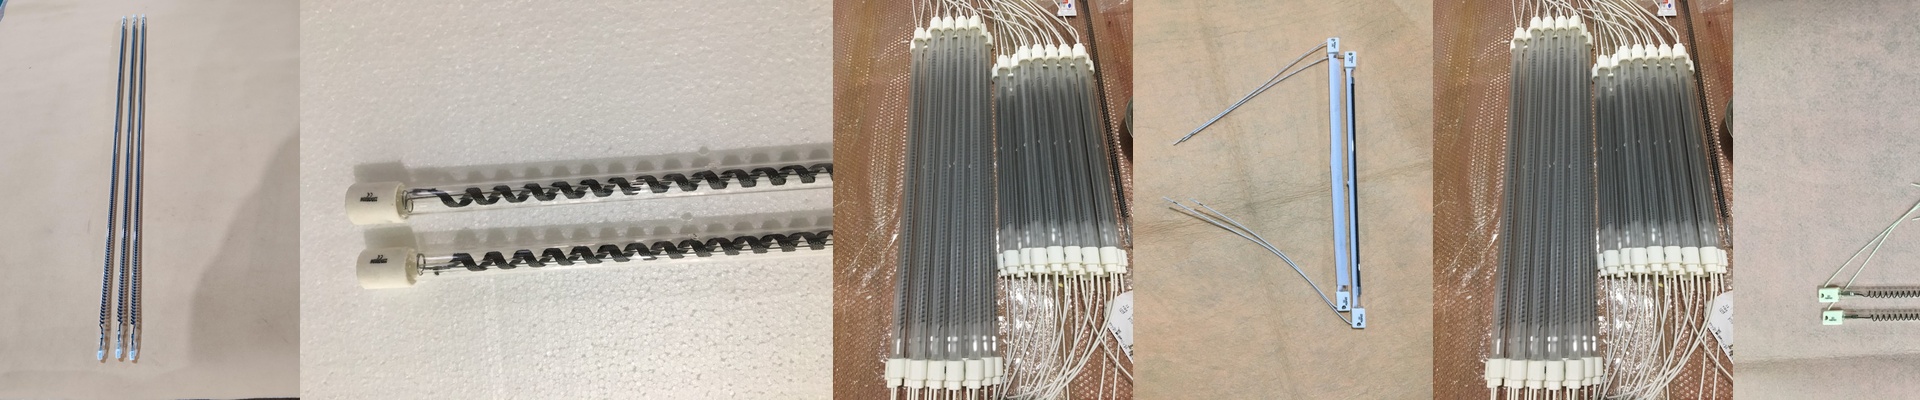
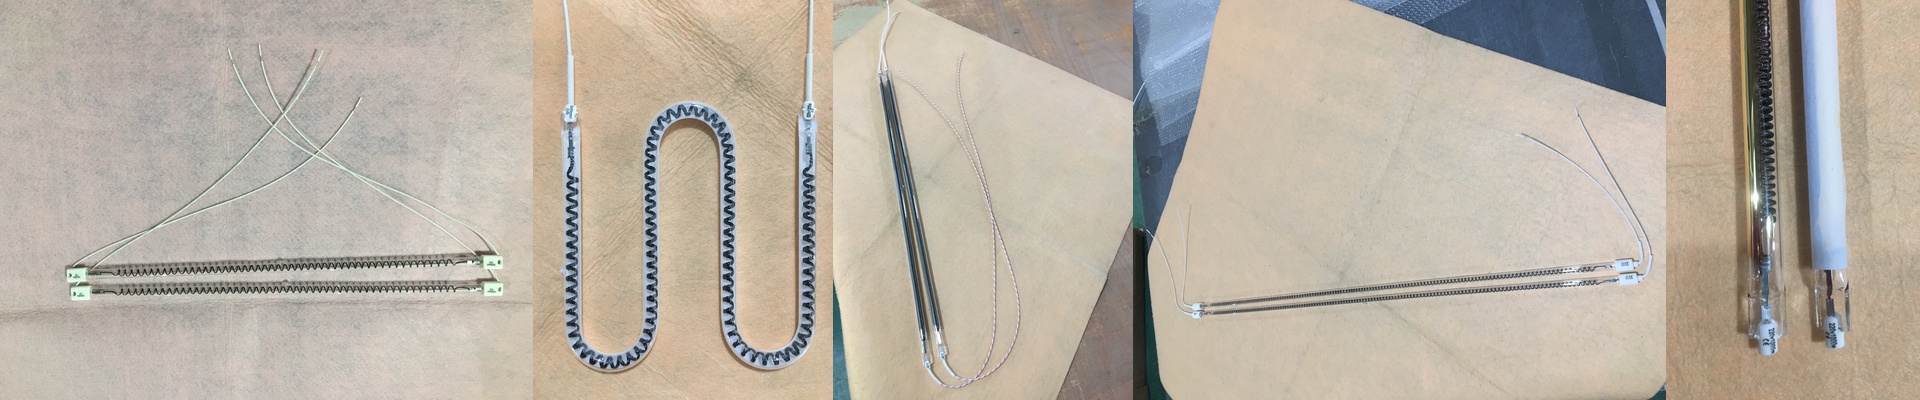
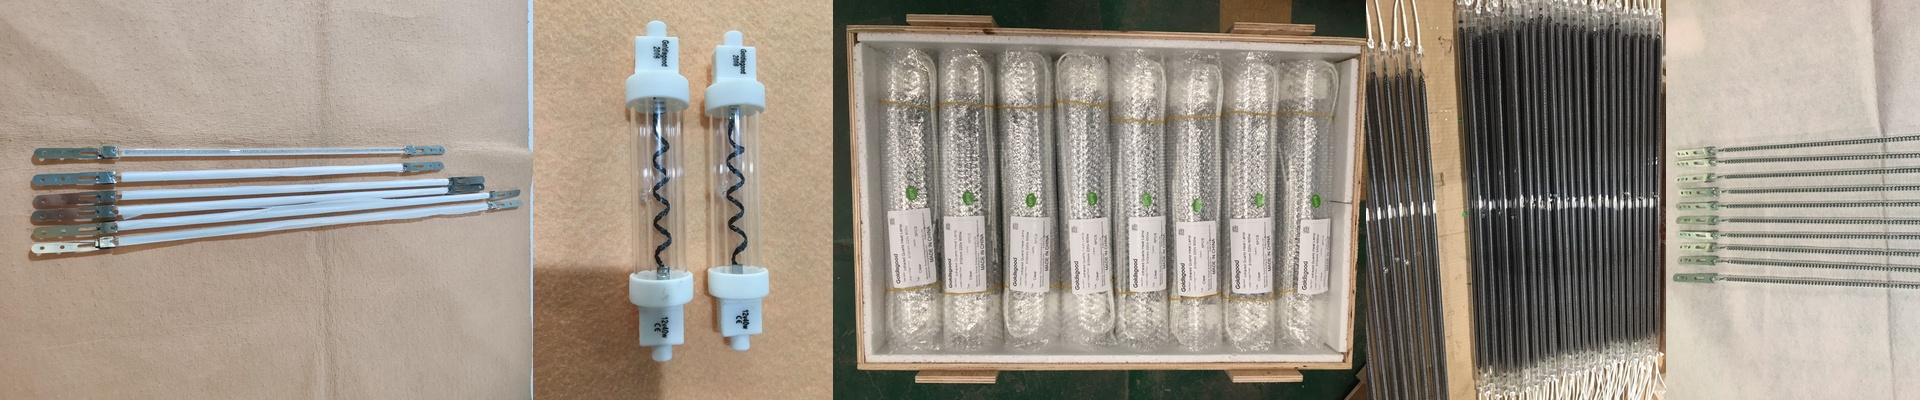
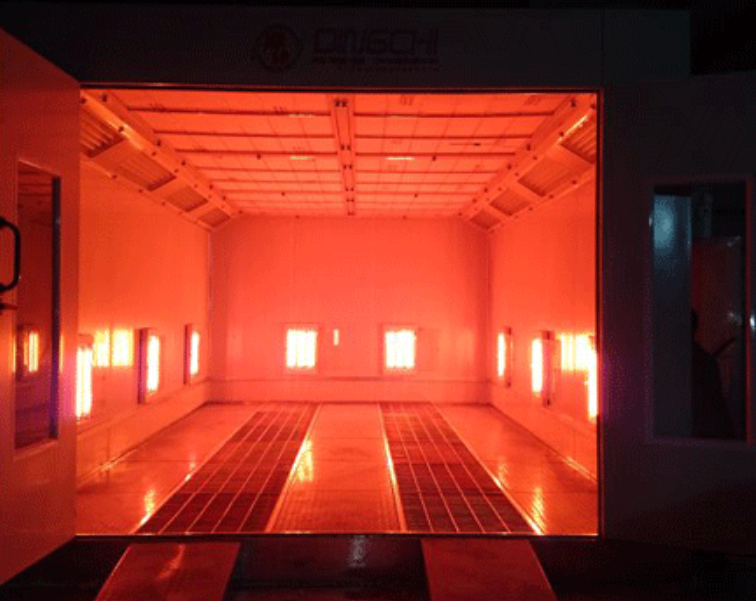
زیادہ تر معیاری بھٹیاں پورے چیمبر کو ایک بڑے ٹوسٹر کی طرح سمجھتی ہیں۔ لیکن بریک پیڈز سیدھے کاغذ کے ٹکڑے نہیں ہیں؛ ان کی شکلیں بہت پیچیدہ ہیں۔ دراصل، انفراریڈ ایمیٹرز کو الگ الگ زونوں میں تقسیم کرکے، ہم خاص مقامات پر ہی حرارت دے سکتے ہیں۔ ہم درمیانی حصے کو گرم رکھ سکتے ہیں، جبکہ کناروں کو تھوڑا ٹھنڈا رکھ سکتے ہیں۔ اس طرح ہم حرارتی تفاوت کو کنٹرول کر سکتے ہیں، جس سے اندرونی دباؤ کم ہو جاتا ہے۔
مواد کے اندر گہرائی تک حرارت پہنچانا
گرم ہوا سست رفتاری سے کام کرتی ہے؛ یہ صرف سطح پر ہی اثر کرتی ہے۔ لیکن شارٹ ویو انفراریڈ مختلف ہے؛ یہ فریکشن مواد کے اندر گہرائی تک جاتا ہے اور براہ راست سالموں پر اثر کرتا ہے۔ یہ بہت تیز ہے… واقعی بہت تیز۔ اور یہ بہت اہم ہے، کیونکہ اگر سطح بہت جلد سخت ہو جائے، تو اندرونی حصہ گیلا رہ جاتا ہے۔ بعد میں یہ حصہ پھیل جاتا ہے، جس سے معیار خراب ہو جاتا ہے۔ زونل انفراریڈ اس سے بچنے میں مدد کرتا ہے… اور اس طرح حصہ مطلوبہ معیار پر ہی رہتا ہے۔
تضادات (خطرات)
یہ کوئی جادوئی حل نہیں ہے۔ اعلی کثافت والے انفراریڈ ایمیٹرز بہت زیادہ حرارت پیدا کرتے ہیں۔ اگر کنویئر بیلٹ بہت سست رفتاری سے چلے، تو سطح جل جائے گی۔ لہذا آپ کو رفتار کو بالکل درست رکھنا ہوگا۔ آپ کو تیز PID لوپ اور مضبوط تھرموکپلز بھی درکار ہیں، تاکہ زونوں میں کوئی تغیّر نہ ہو۔ آخری مشورہ: فائنل کیورنگ زون کے بعد فوراً کولنگ سٹیج شامل کریں۔ اس سے حصوں کے ابعاد محفوظ رہتے ہیں، اور وہ ٹھنڈا ہوتے وقت حرکت نہیں کرتے۔ یہی بہترین طریقہ ہے کہ آپ جو منصوبہ بناتے ہیں، وہی حاصل ہو۔